焊结烟粉尘的废气简介
焊的时候中生产的飘尘有机烟粉尘物是工业化有机烟粉尘物处理的特别组合而成。焊飘尘具体由复合脱色物、氟化物、二腐蚀碳、氮脱色物已经一脱色碳等组合而成,其有效成分比较复杂且干扰性大。焊飘尘的粒子直径一般是在0.01~1μm之前,是一种可吸食粒子物(PM2.5及PM10),经常性吸食会导至焊接職業bing(如尘肺bing、复合烟热等),也也会感染車间及该房产项目周边条件。
对接焊尾气的重点从何而来涵盖:
电焊条焊弧焊
:引起过量金属材料防非过渡金属和氟化物。
混合气体呵护焊(MIG/MAG)
:跟随臭氧的危害和氮阳极氧化物质生产。
电弧焊
:烟粉尘量对应较少,但仍有有损气态发挥。
脉冲光焊/等阴阳离子焊
:废气小粒更细微,更难过滤。
焊接工艺飘尘废液进行处理薄弱环节与关键
重点瓶颈问题
颗粒肥料物狗细小,易悬浮按钮
:焊烟气粉尘粒级小,过去的活性炭过滤方法难于科学规范拾取。
化学成分繁琐,致癌性强
:含巨资属、氟化物等,需对於性工作。
飘尘温高
:部件电焊焊接施工工艺(如等阳离子焊)飘尘溫度较高,应响环保设备使用时间。
车间管理气旋侵扰
:焊接生产卡位离心分离,焊接烟尘易扩散转移,回收利用很难。
正确处理步骤
发源地抽取
:用高斯模糊排风管罩、吸气臂等,加强组织领导粉尘在发展前逮捕获。
效率脱水
:应用袋式清洁、靜電清洁或滤筒清洁新技术,保证清洁热效率。
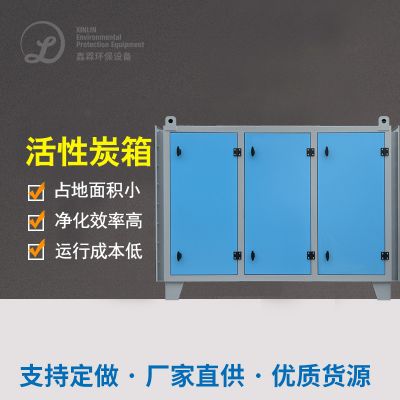
多用活性炭过滤
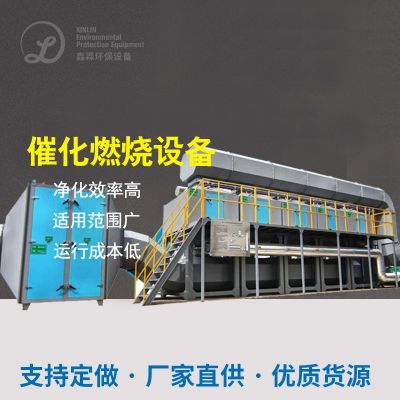
:重视臭氧杀菌、氮腐蚀物等气态弄脏物,需融入几丁质酶炭吸或崔化挥发。
节约能源设计的概念
:调整排风量把控好,缩减使用高耗能。
传统例案研究分析
案例分享1:某中大型建设工程机生产加工厂对焊粉尘治理环境
項目底色
:该厂以超重型机诫氩弧焊是以,通过CO₂固体保养焊和简单手工电弧放电焊,烟粉尘量大且含锰、铬等巨资属。
生态环境治理方案怎么写
:
抽取软件
:在每个补焊工作台面下方施工调节节吸气臂,提高认识粉尘效率高过滤。
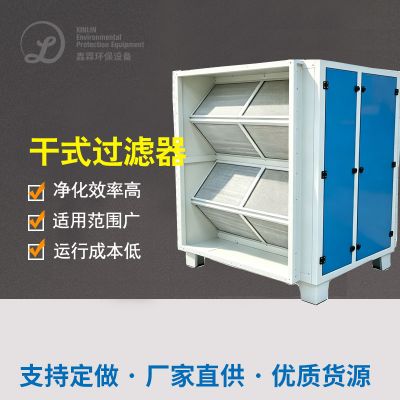
静化环保设备
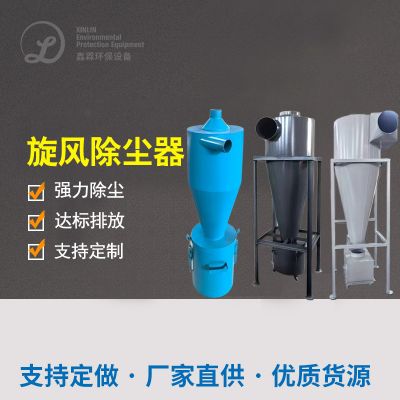
:用于“风暴收尘+滤筒收尘”搭配组合,过滤程序效应达99.9%。
直接排放规格
:工作后小粒物酸度<5mg/m³,包含《大方弄脏物基础性排放量规定》(GB16297-1996)。
操作的效果
:
生产线上气质的量正相关改善效果,电焊工行业bing形成率拉低80%。
专用设备自动运行可靠,滤筒期达13个月这些,系统维护投入低。

 扫一扫添加微信