压铸废水来源与成分
来源
- 压铸机冷却用水:设备运行时产生的高温废水,含润滑油、液压油泄漏物145。
- 模具喷涂与清洗:脱模剂残留、模具清洗水,含油脂、表面活性剂45。
- 压铸件清理:使用溶剂或清洗剂产生的废水,含有机物(如甲醛、二甲BEN)及金属碎屑45。
- 车间地面冲洗:油污、金属颗粒、粉尘等污染物46。
成分
- 有机物:脱模剂、润滑油、清洗剂残留(COD高、含VOCs)25。
- 油脂:浮油、乳化油(压铸机漏油、脱模剂混合)14。
- 悬浮物:金属碎屑、砂粒、氧化皮(SS高)16。
- 重金属:锌、铜等(合金熔化、腐蚀产物)46。
- 酸碱污染物:pH波动大(脱模剂或清洗剂残留)46。
压铸废水处理案例分析
案例一:广东某压铸有限公司破乳气浮+A/O工艺
- 背景:废水含石油类、COD_Cr、BOD₅等污染物,水质复杂25。
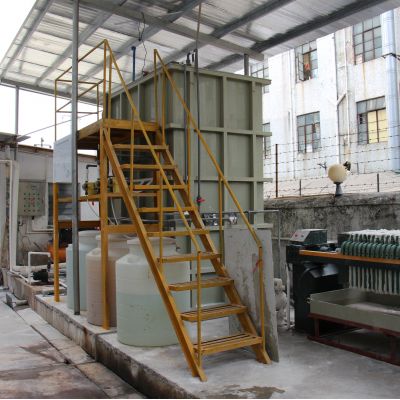
- 工艺流程:
- 调节池:均衡水质水量,降温至常温。
- 隔油池:物理分离浮油(去除率>80%)2。
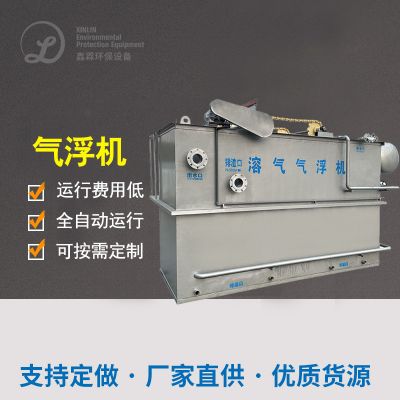
- 破乳气浮:投加破乳剂(吨水添加2kg)、片碱(0.25kg/T)和PAM,破除乳化油,COD去除率达70%-95%25。
- A/O生化池:利用微生物降解剩余有机物(COD进一步降低至<50mg/L)2。
- 技术亮点:
- 破乳剂针对性解决乳化油难题,避免生化系统失效;
- A/O工艺提升可生化性,保障稳定达标25。
- 成效:出水COD<60mg/L,石油类<5mg/L,达到《污水综合排放标准》(GB 8978-1996)25。
案例二:苏州某压铸企业组合工艺(除油-混凝-强氧化)
- 背景:高浓度石油类、SS和COD废水,需深度处理48。
- 工艺流程:
- 物理隔油:去除浮油及重油(去除率>90%)4。
- 混凝沉淀:投加PAC和PAM,去除细小悬浮物(SS去除率>85%)48。
- 强氧化:臭氧氧化分解有机物,COD去除率提升至90%以上48。
- 絮凝+砂滤:进一步去除残留污染物,出水与生活污水混合后排放4。
- 技术亮点:
- 强氧化段高效分解难降解有机物(如脱模剂残留);
- 组合工艺灵活应对水质波动48。
- 成效:最终出水COD<50mg/L,石油类<2mg/L,达标排放并部分回用48。
总结
压铸污水处置需真对润滑油脂、漂浮物、生物碳物等重要废弃物物,通过生物学隔油、检查是否破乳、生物化学处置及长度防阳极氧化等技术性。实践例案中,破乳剂污泥脱水和强防阳极氧化鑫霖环保是重中之重子域,可特殊加快处置利用率245。中国未来随着时间推移坏保想要趋严,膜脱离(如反融入)和资源性化收集利用(如纯液液收集)将变成 简化走向46。

 扫一扫添加微信